

असमान छिड़काव और ओवर-स्प्रे दोषों का कारण क्या है? हॉट मेल्ट ग्लू मशीन एक ही स्थान पर सभी प्रकार के बॉन्डिंग समाधान प्रदान करती है।
2026-09-02 10:41औद्योगिक चिपकने वाले पदार्थों के अनुप्रयोग में, कुछ मिलीमीटर का अंतर भी बहुत बड़ा फर्क डाल सकता है।
स्प्रे का थोड़ा अधिक चौड़ा पैटर्न उत्पाद के किनारे को दूषित कर सकता है। गोंद का अनियमित प्रवाह एक क्षेत्र में कमजोर बंधन और दूसरे क्षेत्र में अत्यधिक चिपकने वाला पदार्थ उत्पन्न कर सकता है। जब ये समस्याएं प्रति शिफ्ट सैकड़ों या हजारों बार दोहराई जाती हैं, तो परिणाम केवल दिखावट की समस्या नहीं होती—बल्कि यह उत्पादन लागत में एक महत्वपूर्ण वृद्धि का कारण बन सकती है।
गद्दे, ऑटोमोबाइल इंटीरियर, पैकेजिंग, चमड़े के सामान, जूते, मिश्रित सामग्री, एज बैंडिंग, प्रोफाइल रैपिंग, कूरियर बैग, हैंडल बैग, बुकबाइंडिंग और एयर फिल्ट्रेशन उत्पादों के साथ काम करने वाले निर्माताओं के लिए,असमान छिड़काव और अति छिड़कावउपकरण चयन के दौरान दो सामान्य चुनौतियां हैं जिन पर अधिक ध्यान देने की आवश्यकता है।
इस समस्या को अक्सर चिपकने वाले पदार्थ की गुणवत्ता से संबंधित समस्या के रूप में गलत समझा जाता है।
वास्तव में, स्प्रे में खराबी कई परस्पर क्रिया करने वाले कारकों के कारण हो सकती है:
चिपकने वाले पदार्थ की चिपचिपाहट + तापमान + दबाव + नोजल डिजाइन + स्प्रे की दूरी + गन की गति + सब्सट्रेट की विशेषताएं + मशीन नियंत्रण।
यही कारण है कि उपयुक्त हॉट मेल्ट एडहेसिव स्प्रेइंग सिस्टम का चयन करना, केवल अधिक पिघलने की क्षमता वाली मशीन का चयन करने की तुलना में कहीं अधिक जटिल है।
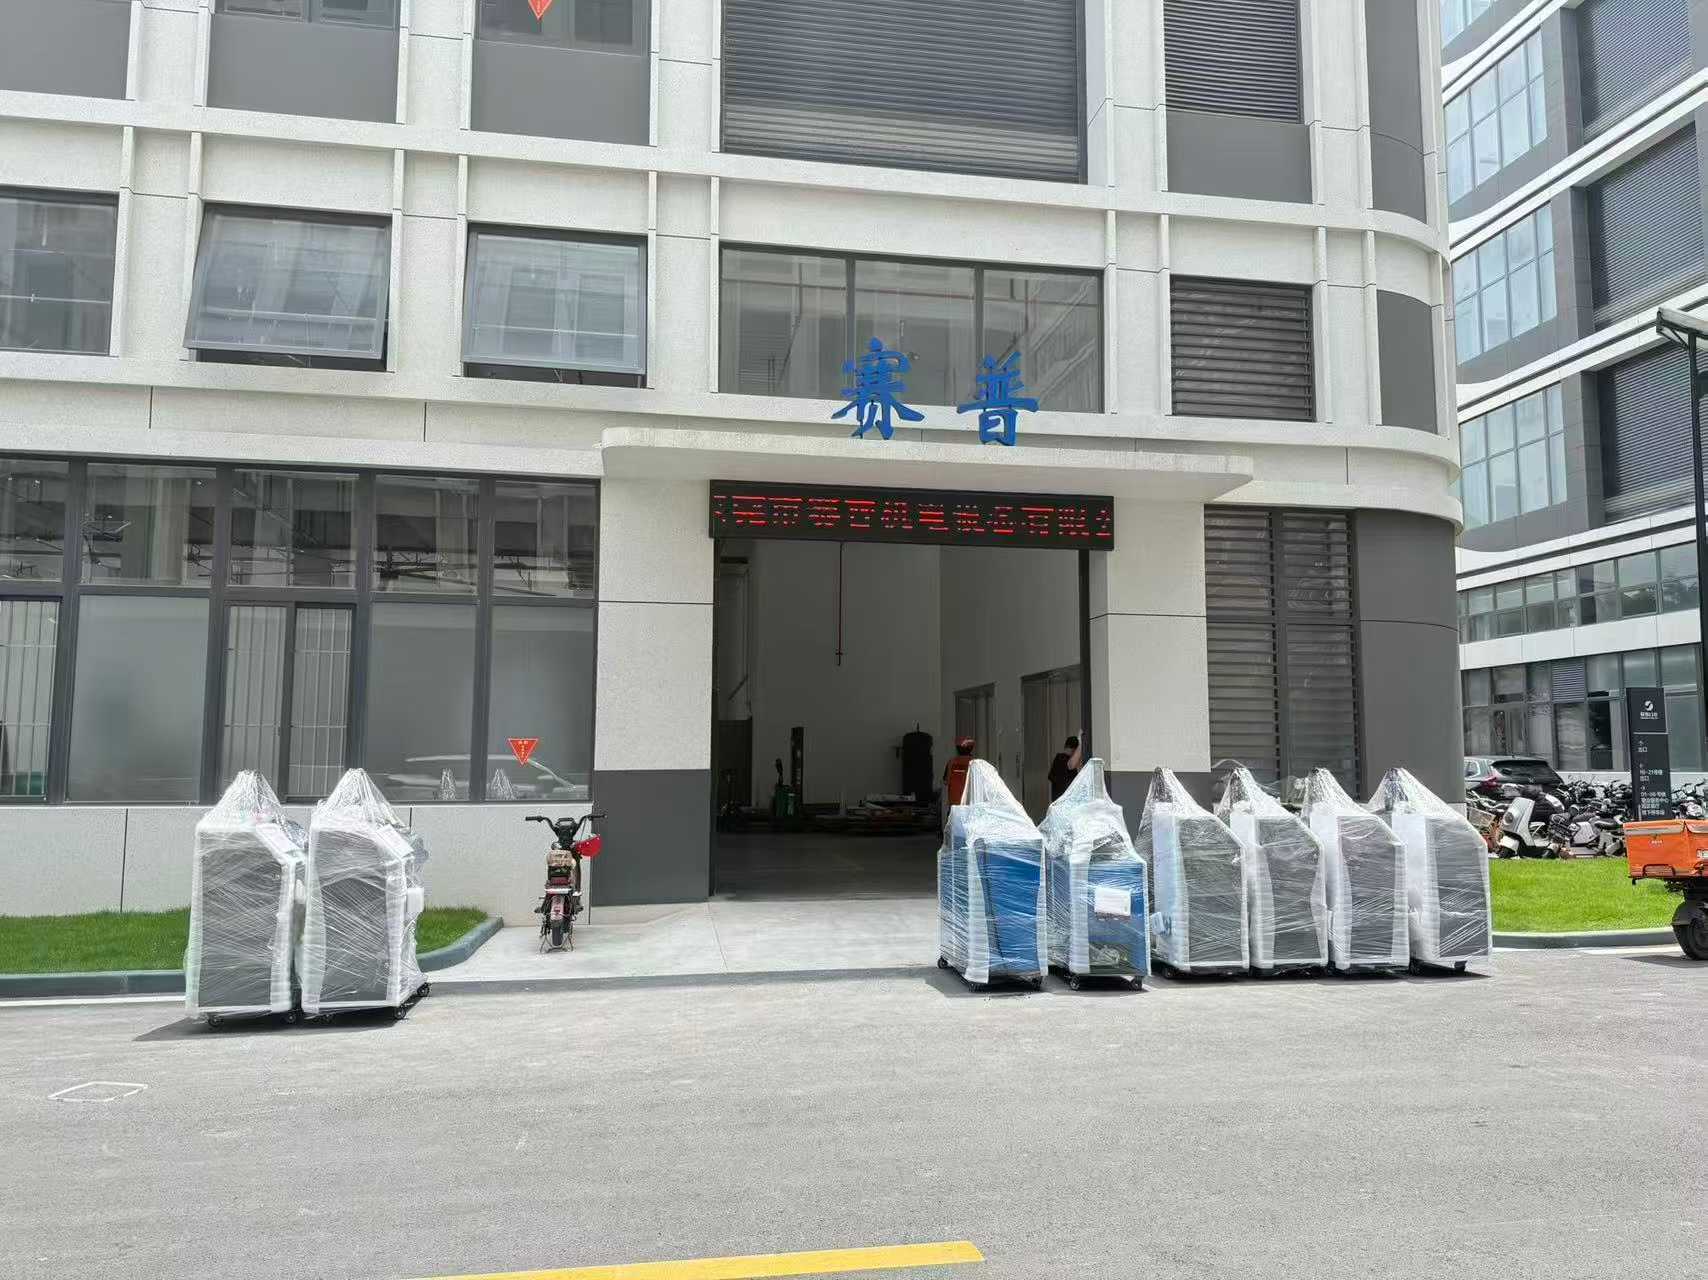
सैपु इलेक्ट्रोमैकेनिकल डिवाइस कंपनी लिमिटेडSaipu हॉट मेल्ट एडहेसिव स्प्रेइंग उपकरण के अनुसंधान एवं विकास, निर्माण, बिक्री और बिक्री पश्चात सेवा में विशेषज्ञता रखती है। अनेक औद्योगिक क्षेत्रों में अनुप्रयोगों के साथ, Saipu एकीकृत एडहेसिव स्प्रेइंग समाधान प्रदान करती है जो किसी एक मशीन के विनिर्देशों के बजाय वास्तविक बॉन्डिंग प्रक्रिया पर आधारित होते हैं।
तो, असमान छिड़काव और अत्यधिक छिड़काव के क्या कारण हैं—और निर्माता इन समस्याओं को हल करने के लिए सही उपकरण का चयन कैसे कर सकते हैं?
1. उपयोगकर्ता की समस्या: हॉट मेल्ट स्प्रेइंग असमान क्यों हो जाती है?
एक उत्पादन लाइन की कल्पना कीजिए जो स्थिर गति से चल रही है।
शिफ्ट की शुरुआत में स्प्रे का पैटर्न स्वीकार्य लगता है।
हालांकि, कई घंटों के बाद, ऑपरेटरों को यह बात पता चलती है:
एक तरफ दूसरी तरफ की तुलना में अधिक चिपकने वाला पदार्थ लगाया जाता है।
स्प्रे की चौड़ाई अनियमित हो जाती है।
चिपकने वाला पदार्थ बॉन्डिंग ज़ोन के बाहर के क्षेत्रों तक भी पहुँच जाता है।
नोजल के चारों ओर गोंद जमा हो जाता है।
कुछ उत्पादों को मैन्युअल रूप से ठीक करने की आवश्यकता होती है।
चिपकने वाले पदार्थ की खपत धीरे-धीरे बढ़ती जाती है।
ऑपरेटर अक्सर दबाव या तापमान को समायोजित करते हैं।
यहीं पर प्रोडक्शन मैनेजरों को स्प्रे गन से परे देखने की जरूरत है।
1.1 अस्थिर आसंजक तापमान
हॉट मेल्ट एडहेसिव को एडहेसिव आपूर्तिकर्ता द्वारा निर्दिष्ट उपयुक्त तापमान सीमा के भीतर ही संसाधित किया जाना चाहिए।
यदि तापमान बहुत कम है, तो चिपचिपाहट बढ़ सकती है और चिपकने वाला पदार्थ इच्छानुसार परमाणु में विघटित या वितरित नहीं हो सकता है।
यदि तापमान बहुत अधिक हो या चिपकने वाला पदार्थ बहुत देर तक गर्म रहे, तो सामग्री अनावश्यक तापीय जोखिम के संपर्क में आ सकती है।
इसलिए, तापमान स्थिरता केवल "हीटिंग" का मुद्दा नहीं है।
यह आवेदन प्रक्रिया की निरंतरता को सीधे तौर पर प्रभावित करता है।
1.2 स्प्रे का गलत दबाव
स्प्रे का दबाव इस बात को प्रभावित करता है कि चिपकने वाला पदार्थ नोजल से कैसे बाहर निकलता है।
यदि दबाव बहुत कम हो, तो स्प्रे का पैटर्न अधूरा या अनियमित हो सकता है।
यदि दबाव बहुत अधिक हो, तो चिपकने वाला पदार्थ इच्छित बंधन क्षेत्र से आगे फैल सकता है, जिससे ओवर-स्प्रे बढ़ सकता है।
इसलिए एक पेशेवर चिपकने वाली प्रणाली को नियंत्रणीय और दोहराने योग्य दबाव की स्थिति प्रदान करनी चाहिए, न कि ऑपरेटरों को बार-बार मैन्युअल समायोजन करने के लिए मजबूर करना चाहिए।
1.3 नोजल का चयन महत्वपूर्ण है
हर उपयोग के लिए कोई एक जैसा नोजल नहीं होता।
गद्दे बनाने वाली कंपनी को ऑटोमोबाइल इंटीरियर फैब्रिक को चिपकाने वाली कंपनी से अलग स्प्रे पैटर्न की आवश्यकता हो सकती है।
पैकेजिंग अनुप्रयोगों में पतली रेखाओं की आवश्यकता हो सकती है, जबकि कंपोजिट लेमिनेशन में व्यापक कवरेज की आवश्यकता हो सकती है।
अतः नोजल का चयन निम्नलिखित के अनुसार किया जाना चाहिए:
चिपकने वाला प्रकार
श्यानता
आवश्यक कोटिंग चौड़ाई
स्प्रे की दूरी
सब्सट्रेट
उत्पादन गति
आवश्यक चिपकने वाले पदार्थ का वजन
नोजल और छिड़काव विधि के बीच तालमेल न होने से मशीन के सही ढंग से काम करने पर भी ओवर-स्प्रे हो सकता है।
2. उत्पाद चयन: एक कारखाने को हॉट मेल्ट ग्लू मशीन खरीदते समय किन बातों का ध्यान रखना चाहिए?
जब कारखाने हॉट मेल्ट एडहेसिव सिस्टम खरीदते हैं, तो सबसे आम गलती मशीनों की तुलना केवल पिघलने की क्षमता के आधार पर करना है।
उदाहरण के लिए:
"मशीन ए का टैंक मशीन बी से बड़ा है, इसलिए मशीन ए बेहतर होनी चाहिए।"
आवश्यक रूप से नहीं।
उत्पादन-उन्मुख मूल्यांकन में संपूर्ण आसंजन प्रक्रिया की जांच की जानी चाहिए:
पिघलना → गर्म करना → पंप करना → दबाव → गर्म नली → स्प्रे गन → नोजल → सब्सट्रेट
प्रत्येक घटक अंतिम स्प्रे पैटर्न को प्रभावित कर सकता है।
उपयुक्तहॉट मेल्ट ग्लू मशीनइसलिए, इसे स्थिर चिपकने वाली ऊष्मा, सुसंगत वितरण और नियंत्रणीय अनुप्रयोग मापदंड प्रदान करने में सक्षम होना चाहिए।
इससे भी महत्वपूर्ण बात यह है कि इसे ग्राहक की उत्पादन प्रक्रिया के अनुरूप होना चाहिए।
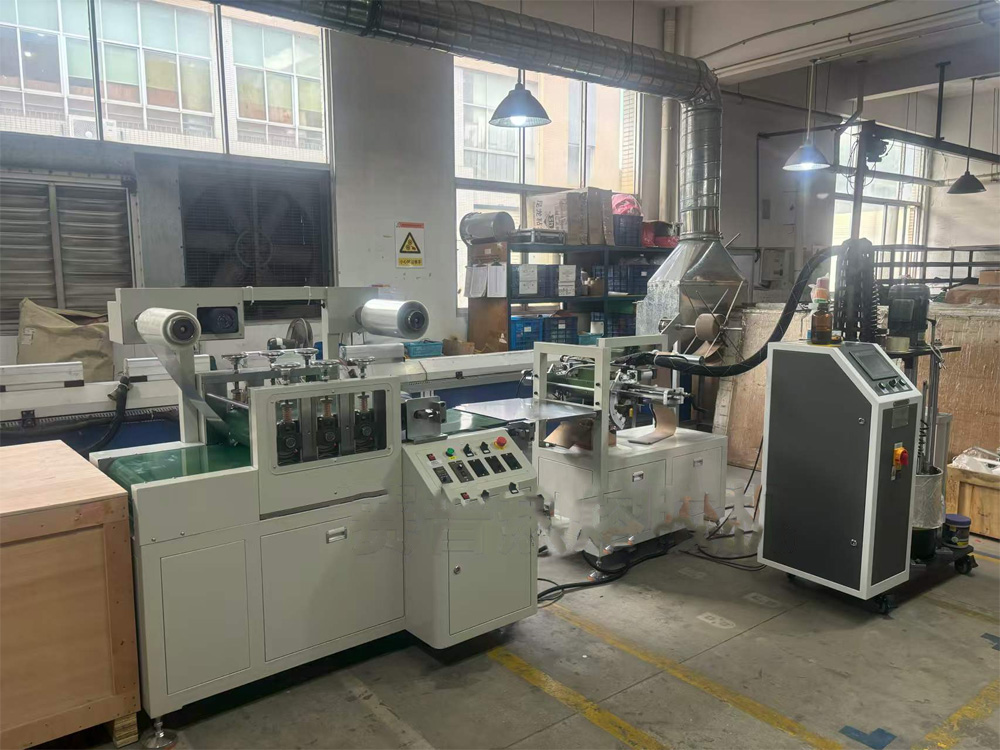
3. एक संपूर्ण हॉट मेल्ट एडहेसिव सिस्टम स्प्रे की गुणवत्ता को कैसे नियंत्रित करता है?
एक अच्छी तरह से डिजाइन की गई प्रणाली उत्पादन इंजीनियरों को दोहराने योग्य प्रक्रिया स्थितियों को स्थापित करने की अनुमति देनी चाहिए।
प्रमुख चरों में सामान्यतः निम्नलिखित शामिल होते हैं:
| पैरामीटर | उत्पादन प्रभाव | खरीदारों को किन बातों का मूल्यांकन करना चाहिए |
|---|---|---|
| चिपकने वाला तापमान | यह श्यानता और प्रवाह को प्रभावित करता है। | स्थिर तापमान नियंत्रण |
| पंप आउटपुट | चिपकने वाले पदार्थ की आपूर्ति निर्धारित करता है | आउटपुट स्थिरता |
| दबाव | स्प्रे पैटर्न को प्रभावित करता है | समायोज्य दबाव |
| नोक | स्प्रे की चौड़ाई/पैटर्न निर्धारित करता है | आवेदन-विशिष्ट चयन |
| स्प्रे की दूरी | परिवर्तन कवरेज | बंदूक की स्थिति को दोहराने योग्य बनाना |
| लाइन की गति | चिपकने वाले पदार्थ के वितरण को प्रभावित करता है | उत्पादन गति के अनुसार मशीन का मिलान करें |
| चिपकने वाली चिपचिपाहट | परमाणुकरण/प्रवाह को प्रभावित करता है | उपकरण को चिपकने वाले पदार्थ से मिलाएं |
| नली गर्म करना | प्रसव के दौरान चिपचिपाहट में होने वाले परिवर्तनों को रोकता है | स्वतंत्र तापमान निगरानी |
| फ़िल्टर की स्थिति | प्रवाह स्थिरता को प्रभावित करता है | आसान निरीक्षण और रखरखाव |
| बंदूक नियंत्रण | खुलने/बंद होने के व्यवहार को निर्धारित करता है | तेज़ और दोहराने योग्य प्रतिक्रिया |
चिपकने वाले पदार्थ के तकनीकी डेटा और उत्पादन परीक्षणों के माध्यम से सटीक परिचालन मूल्यों की हमेशा पुष्टि की जानी चाहिए।
यह विशेष रूप से महत्वपूर्ण है क्योंकि प्रत्येक हॉट मेल्ट एडहेसिव के लिए कोई सार्वभौमिक "सर्वोत्तम तापमान," "सर्वोत्तम दबाव" या "सर्वोत्तम स्प्रे दूरी" नहीं होती है।
4. अनुप्रयोग परिदृश्य: एक उपकरण प्लेटफ़ॉर्म, एकाधिक बॉन्डिंग प्रक्रियाएँ
औद्योगिक खरीदारों द्वारा एकीकृत हॉट मेल्ट सिस्टम पर विचार करने का एक कारण आधुनिक उत्पादन की विविधता है।
एक ही निर्माता कई उत्पाद श्रेणियों का उत्पादन कर सकता है, जिनमें से प्रत्येक के लिए अलग-अलग चिपकने वाले पदार्थ लगाने के तरीके की आवश्यकता होती है।
गद्दे निर्माण
गद्दे के उत्पादन में फोम, कपड़े और अन्य सामग्रियों को आपस में जोड़ना शामिल हो सकता है।
स्प्रे सिस्टम को समान रूप से चिपकने वाला पदार्थ वितरित करते हुए अपेक्षाकृत बड़े क्षेत्रों को कवर करने की आवश्यकता हो सकती है।
यदि स्प्रे का पैटर्न बहुत चौड़ा है, तो चिपकने वाला पदार्थ उन क्षेत्रों तक भी पहुंच सकता है जहां बॉन्डिंग की आवश्यकता नहीं होती है।
यदि पैटर्न बहुत संकरा है, तो बॉन्डिंग कवरेज अपर्याप्त हो सकता है।
इसलिए उपकरण को स्प्रे की चौड़ाई और अनुप्रयोग प्रक्रिया को गद्दे की संरचना और उत्पादन गति के अनुरूप समायोजित करने की अनुमति देनी चाहिए।
ऑटोमोटिव इंटीरियर
ऑटोमोबाइल के आंतरिक घटकों में अक्सर कपड़े, फोम, कंपोजिट सब्सट्रेट और सजावटी सामग्री शामिल होती है।
आवेदन में निम्नलिखित शामिल हो सकते हैं:
हेडलाइनर्स
दरवाज़े के पैनल
ट्रिम सामग्री
ध्वनिक घटक
आंतरिक कपड़े
इन अनुप्रयोगों के लिए, स्प्रे की स्थिरता महत्वपूर्ण है क्योंकि अत्यधिक चिपकने वाला पदार्थ दिखावट, वजन और सामग्री को संभालने की क्षमता को प्रभावित कर सकता है।
सही ढंग से कॉन्फ़िगर किया गया हॉट मेल्ट सिस्टम निर्माताओं को अधिक दोहराने योग्य अनुप्रयोग प्रक्रिया स्थापित करने में मदद कर सकता है।
पैकेजिंग
पैकेजिंग उत्पादन में अक्सर गति पर जोर दिया जाता है।
कार्टन, बैग, हैंडल और लैमिनेटेड पैकेजिंग सामग्री पर तेजी से चिपकने वाला पदार्थ लगाने की आवश्यकता हो सकती है।
स्थिर स्प्रे पैटर्न निम्नलिखित को कम करने में मदद करता है:
चिपकने वाले पदार्थ का संदूषण
मैन्युअल पुनर्कार्य
चिपकने वाले पदार्थ की अत्यधिक खपत
अनावश्यक सफाई
हाई-स्पीड पैकेजिंग लाइनों के लिए, उपकरण की प्रतिक्रिया और उत्पादन लाइन के साथ तालमेल विशेष रूप से महत्वपूर्ण हो जाता है।
चमड़े के सामान और जूते
चमड़े और जूते के निर्माण में अनियमित सतहें, संकीर्ण बंधन क्षेत्र और विभिन्न सामग्रियों के संयोजन शामिल हो सकते हैं।
इसलिए स्प्रे प्रणाली में अधिक सटीक अनुप्रयोग नियंत्रण की आवश्यकता हो सकती है।
स्प्रे का चौड़ा पैटर्न होना हमेशा बेहतर नहीं होता।
कई मामलों में, लक्ष्य यह होता है:
सही मात्रा में चिपकने वाला पदार्थ सही जगह पर लगाएं।
यह सिद्धांत कुशल हॉट मेल्ट एडहेसिव अनुप्रयोग का मूल आधार है।
एयर फिल्टर निर्माण
फ़िल्टर उत्पादों में बड़े बॉन्डिंग क्षेत्र के साथ-साथ संकीर्ण सीलिंग क्षेत्र भी हो सकते हैं।
चिपकने वाली प्रणाली को अत्यधिक छिड़काव के बिना स्थिर वितरण प्रदान करने की आवश्यकता है जो निस्पंदन माध्यम में बाधा उत्पन्न कर सकता है।
यह इस बात का एक और उदाहरण है कि अनुप्रयोग-विशिष्ट नोजल चयन और प्रक्रिया समायोजन क्यों आवश्यक हैं।
5. ओवर-स्प्रे के क्या कारण हैं?
अत्यधिक छिड़काव अक्सर कई प्रक्रिया चरों के असंतुलन का प्रत्यक्ष परिणाम होता है।
सामान्य कारणों में शामिल हैं:
अत्यधिक दबाव
बहुत अधिक दबाव डालने से चिपकने वाला पदार्थ लक्षित क्षेत्र से बाहर निकल सकता है।
गलत नोजल
अनुपयुक्त स्प्रे कोण या आउटपुट विशेषताओं वाला नोजल अत्यधिक कवरेज उत्पन्न कर सकता है।
अत्यधिक स्प्रे दूरी
गन और सतह के बीच अधिक दूरी होने से चिपकने वाला पदार्थ इच्छित क्षेत्र से बाहर फैल सकता है।
अत्यधिक चिपकने वाला पदार्थ का उत्पादन
यदि अनुप्रयोग की दर सब्सट्रेट की आवश्यकता से अधिक है, तो अतिरिक्त चिपकने वाला पदार्थ जमा हो जाता है।
गलत सिंक्रोनाइज़ेशन
जब स्प्रे गन और उत्पादन लाइन ठीक से सिंक्रनाइज़ नहीं होते हैं, तो चिपकने वाला पदार्थ इच्छित बॉन्डिंग ज़ोन से पहले या बाद में लगाया जा सकता है।
अस्थिर आसंजक तापमान
श्यानता में परिवर्तन से स्प्रे का पैटर्न बदल सकता है।
इसीलिए दबाव कम करना हमेशा सही समाधान नहीं होता है।
एक प्रोसेस इंजीनियर को पैरामीटर बदलने से पहले वास्तविक कारण की पहचान करनी चाहिए।
6. निर्माता चिपकने वाले पदार्थों की बर्बादी को कैसे कम कर सकते हैं?
चिपकने वाले पदार्थ की खपत कम करने का मतलब यह नहीं है कि चिपकने वाली परत को जितना संभव हो उतना कम कर दिया जाए।
इसका उद्देश्य अपेक्षित बंधन प्रदर्शन को प्राप्त करना है।नियंत्रित और दोहराने योग्य चिपकने वाला अनुप्रयोग.
एक उपयोगी अनुकूलन अनुक्रम इस प्रकार है:
चरण 1 — चिपकने वाले पदार्थ के विनिर्देशों की पुष्टि करें
चिपचिपाहट, अनुशंसित तापमान और प्रयोग विधि की जांच करें।
चरण 2 — तापमान को स्थिर करें
यह सुनिश्चित करें कि मेल्टर और हीटेड होज़ उपयुक्त प्रसंस्करण स्थितियों को बनाए रखें।
चरण 3 — उचित दबाव निर्धारित करें
चिपकने वाले पदार्थ और नोजल के अनुसार दबाव को समायोजित करें।
चरण 4 — नोजल चयन को अनुकूलित करें
वास्तविक बॉन्डिंग क्षेत्र के अनुसार स्प्रे पैटर्न का चयन करें।
चरण 5 — स्प्रे की दूरी को नियंत्रित करें
मैन्युअल या स्वचालित अनुप्रयोग के दौरान एक समान दूरी बनाए रखें।
चरण 6 — उत्पादन गति को सिंक्रनाइज़ करें
चिपकने वाले पदार्थ के उत्पादन को लाइन की गति के अनुरूप समायोजित करें।
चरण 7 — चिपकने वाले पदार्थ की खपत को मापें
प्रत्येक उत्पाद या प्रत्येक उत्पादन बैच के लिए चिपकने वाले पदार्थ की खपत दर्ज करें।
यह अंतिम चरण विशेष रूप से महत्वपूर्ण है।
बिना माप के, एक कारखाना यह मान सकता है कि नई प्रक्रिया से चिपकने वाले पदार्थ की बचत हो रही है, जबकि उसे वास्तव में यह पता नहीं होता कि ऐसा हो रहा है या नहीं।
7. प्रक्रिया संबंधी निर्णय लेने के लिए तकनीकी डेटा का उपयोग किया जाना चाहिए।
औद्योगिक खरीद के लिए, उपकरण विनिर्देशों को मापने योग्य उत्पादन संकेतकों से जोड़ा जाना चाहिए।
एक व्यावहारिक फैक्ट्री मूल्यांकन में निम्नलिखित शामिल हो सकते हैं:
| केपीआई | मापन विधि |
|---|---|
| चिपकने वाले पदार्थ की खपत | प्रति उत्पाद किलोग्राम या प्रति 1,000 उत्पादों के लिए किलोग्राम |
| स्प्रे की चौड़ाई | मिमी |
| अनुप्रयोग तापमान | डिग्री सेल्सियस |
| चिपकने वाला दबाव | छड़ |
| लाइन की गति | मीटर/मिनट या पीस/मिनट |
| दोष दर | % |
| पुनर्कार्य दर | % |
| नोजल की सफाई की आवृत्ति | समय/शिफ्ट |
| अनियोजित डाउनटाइम | मिनट/शिफ्ट |
| चिपकने वाला अपशिष्ट | किलो/सप्ताह या किलो/महीना |
ये संकेतक निर्माताओं को पुरानी और नई प्रक्रियाओं की वस्तुनिष्ठ तुलना करने की अनुमति देते हैं।
उदाहरण के लिए, यदि कोई कारखाना वर्तमान में प्रति 1,000 उत्पादों पर 12 किलोग्राम चिपकने वाले पदार्थ की खपत करता है, तो क्रय टीम इसे आधार रेखा के रूप में स्थापित कर सकती है।
उपकरणों के अनुकूलन के बाद, कारखाना तुलनीय उत्पादन स्थितियों के तहत नई खपत को माप सकता है।
यह चिपकने वाले पदार्थों की बचत के एक सामान्य प्रतिशत का दावा करने की तुलना में कहीं अधिक सार्थक है।
8. खरीद संबंधी निर्णय: खरीदारों को आपूर्तिकर्ताओं से क्या पूछना चाहिए?
हॉट मेल्ट स्प्रेइंग सिस्टम का ऑर्डर देने से पहले, खरीद टीम को आपूर्तिकर्ता को यथासंभव अधिक से अधिक उपयोग संबंधी जानकारी प्रदान करनी चाहिए।
चिपकने वाले पदार्थ के बारे में
चिपकने वाला ब्रांड
चिपकने वाला मॉडल
श्यानता
अनुशंसित प्रसंस्करण तापमान
पैकेजिंग प्रारूप
आवेदन विधि
उत्पाद के बारे में
उत्पाद के आयाम
सब्सट्रेट प्रकार
बंधन क्षेत्र
आवश्यक चिपकने वाला पैटर्न
आवश्यक चिपकने वाले पदार्थ का वजन
उत्पादन के बारे में
उत्पादन गति
दैनिक कार्य घंटे
शिफ्टों की संख्या
वर्तमान चिपकने वाले पदार्थ की खपत
वर्तमान दोष दर
स्वचालन के बारे में
मैनुअल या स्वचालित छिड़काव
बंदूकों की संख्या
पीएलसी एकीकरण
उत्पादन-लाइन सिंक्रनाइज़ेशन
रोबोट एकीकरण आवश्यकताएँ
यह जानकारी उपकरण आपूर्तिकर्ता को वास्तविक प्रक्रिया आवश्यकताओं के आधार पर एक उपयुक्त विन्यास की सिफारिश करने में सक्षम बनाती है।
9. वन-स्टॉप हॉट मेल्ट एडहेसिव सॉल्यूशंस के लिए साइपू को क्यों चुनें?
सैपु इलेक्ट्रोमैकेनिकल डिवाइस कंपनी लिमिटेडयह कंपनी हॉट मेल्ट एडहेसिव स्प्रेइंग मशीनरी पर ध्यान केंद्रित करती है और औद्योगिक अनुप्रयोगों की एक विस्तृत श्रृंखला के लिए उपकरण समाधान प्रदान करती है।
इसके अनुप्रयोग क्षेत्र में निम्नलिखित शामिल हैं:
गद्दे का बंधन
ऑटोमोटिव इंटीरियर बॉन्डिंग
पैकेजिंग
चमड़े की वस्तुएं
जूते
कंपोजिट मटेरियल
किनारा पट्टी
प्रोफ़ाइल रैपिंग
कूरियर बैग
हैंडल बैग
जिल्द
वायु निस्पंदन
विभिन्न उद्योगों में प्रयोग करने का यह अनुभव महत्वपूर्ण है क्योंकि प्रत्येक प्रयोग में "अच्छे छिड़काव" की परिभाषा अलग-अलग होती है।
गद्दे बनाने वाली फैक्ट्री के लिए, बड़े क्षेत्र का विस्तार महत्वपूर्ण हो सकता है।
किसी ऑटोमोबाइल इंटीरियर आपूर्तिकर्ता के लिए, नियंत्रित वितरण और दिखावट पर अधिक ध्यान दिया जा सकता है।
पैकेजिंग के लिए, उत्पादन की गति और दोहराव क्षमता महत्वपूर्ण हो सकती है।
चमड़े के सामान के लिए, अनुप्रयोग में सटीकता अधिक महत्वपूर्ण हो सकती है।
इसलिए, साइपु का दृष्टिकोण मूल्यांकन करना हैचिपकने वाला पदार्थ + सामग्री + अनुप्रयोग पैटर्न + उत्पादन गति + उपकरण विन्यासएक संपूर्ण प्रणाली के रूप में।
10. उपकरण चयन से लेकर फैक्ट्री चालू करने तक
एक विश्वसनीय आपूर्तिकर्ता को मशीन की डिलीवरी करने के बाद गायब नहीं हो जाना चाहिए।
एक व्यावहारिक हॉट मेल्ट एडहेसिव परियोजना में कई चरण शामिल हो सकते हैं।
① आवेदन मूल्यांकन
ग्राहक के उत्पाद, चिपकने वाले पदार्थ और उत्पादन लक्ष्य को समझें।
2 उपकरण विन्यास
उपयुक्त पिघलने की क्षमता, पंप, नली, स्प्रे गन और नोजल का चयन करें।
③ प्रक्रिया मिलान
तापमान, दबाव, स्प्रे पैटर्न और छिड़काव की दूरी को समायोजित करें।
④ मशीन परीक्षण
उत्पादन से पहले चिपकने वाले पदार्थ की आपूर्ति और स्प्रे के प्रदर्शन की पुष्टि करें।
⑤ उत्पादन चालू करना
ग्राहक की वास्तविक लाइन गति और सब्सट्रेट के अनुसार उपकरण को ठीक से समायोजित करें।
⑥ बिक्री पश्चात सहायता
संचालन, रखरखाव और समस्या निवारण के लिए तकनीकी सहायता प्रदान करें।
यह प्रक्रिया मशीन की खरीद को वास्तविक उत्पादन समाधान में बदल देती है।
11. अक्सर पूछे जाने वाले प्रश्न
मेरी हॉट मेल्ट स्प्रे का पैटर्न असमान क्यों हो जाता है?
इसके संभावित कारणों में चिपकने वाले पदार्थ का अस्थिर तापमान, गलत दबाव, अनुपयुक्त नोजल का चयन, स्प्रे की दूरी में असंगति, चिपकने वाले पदार्थ की चिपचिपाहट में परिवर्तन या उत्पादन लाइन के साथ खराब तालमेल शामिल हो सकते हैं।
मैं हॉट मेल्ट एडहेसिव के ओवरस्प्रे को कैसे कम कर सकता हूँ?
सबसे पहले, चिपकने वाले पदार्थ का तापमान, दबाव, नोजल का चयन, स्प्रे की दूरी और चिपकने वाले पदार्थ की मात्रा की जाँच करें। सही समाधान विशिष्ट चिपकने वाले पदार्थ और उसके उपयोग पर निर्भर करता है।
क्या बड़ी हॉट मेल्ट मशीन से स्प्रे की गुणवत्ता में स्वतः सुधार होता है?
नहीं। पिघलने की क्षमता केवल एक कारक है। पंप की स्थिरता, तापमान नियंत्रण, दबाव विनियमन, गर्म नली और स्प्रे गन/नोजल विन्यास भी समान रूप से महत्वपूर्ण हो सकते हैं।
क्या एक ही हॉट मेल्ट सिस्टम विभिन्न उद्योगों की जरूरतों को पूरा कर सकता है?
हाँ, संभव है, बशर्ते मशीन का विन्यास चिपकने वाले पदार्थ और अनुप्रयोग की आवश्यकताओं के अनुरूप हो। विभिन्न अनुप्रयोगों के लिए अलग-अलग गन, नोजल और प्रक्रिया मापदंडों की आवश्यकता हो सकती है।
मुझे स्प्रे नोजल का चुनाव कैसे करना चाहिए?
नोजल का चयन चिपकने वाले पदार्थ की चिपचिपाहट, स्प्रे की चौड़ाई, सतह, लाइन की गति और आवश्यक अनुप्रयोग पैटर्न के अनुसार किया जाना चाहिए। अंतिम कॉन्फ़िगरेशन तय करने से पहले एक उत्पादन परीक्षण करने की सलाह दी जाती है।
क्या साइपु अनुकूलित हॉट मेल्ट स्प्रेइंग समाधान प्रदान कर सकता है?
जी हां। ग्राहक चिपकने वाले पदार्थ की जानकारी, उत्पाद विवरण, अनुप्रयोग संबंधी आवश्यकताएं और उत्पादन-लाइन के मापदंड प्रदान कर सकते हैं ताकि उपकरण विन्यास का तदनुसार मूल्यांकन किया जा सके।
12. निष्कर्ष: बेहतर छिड़काव की शुरुआत बेहतर प्रक्रिया नियंत्रण से होती है।
छिड़काव में असमानता और अत्यधिक छिड़काव शायद ही कभी किसी एक कारक के कारण होता है।
वे आम तौर पर कई कारकों के एक साथ काम करने का परिणाम होते हैं:
तापमान + श्यानता + दबाव + नोजल + स्प्रे दूरी + आउटपुट + लाइन गति + सब्सट्रेट।
इसीलिए निर्माताओं को केवल टैंक की क्षमता या मशीन की कीमत के आधार पर उपकरण का चयन करने से बचना चाहिए।
एक सही ढंग से कॉन्फ़िगर किया गया हॉट मेल्ट एडहेसिव स्प्रेइंग सिस्टम स्थिर एडहेसिव डिलीवरी प्रदान करना चाहिए, साथ ही उत्पादन टीमों को एप्लिकेशन प्रक्रिया को अनुकूलित करने के लिए पर्याप्त नियंत्रण भी देना चाहिए।
गद्दे, ऑटोमोबाइल इंटीरियर, पैकेजिंग, चमड़े के सामान, जूते, कंपोजिट सामग्री, एज बैंडिंग, रैपिंग, कूरियर बैग, हैंडल बैग, बुकबाइंडिंग और एयर फिल्ट्रेशन के साथ काम करने वाले निर्माताओं के लिए, सही उपकरण बॉन्डिंग की स्थिरता में सुधार और चिपकने वाले पदार्थ की खपत को नियंत्रित करने का एक महत्वपूर्ण हिस्सा बन सकता है।
सैपु इलेक्ट्रोमैकेनिकल डिवाइस कंपनी लिमिटेडयह कंपनी हॉट मेल्ट एडहेसिव स्प्रेइंग उपकरण और विभिन्न औद्योगिक बॉन्डिंग आवश्यकताओं के अनुरूप डिजाइन किए गए अनुप्रयोग-उन्मुख समाधान प्रदान करती है।
यदि आपके कारखाने में असमान स्प्रे पैटर्न, अत्यधिक चिपकने वाले पदार्थ की खपत, बार-बार नोजल की सफाई या ओवर-स्प्रे जैसी समस्याएं आ रही हैं, तो केवल दबाव को बढ़ाने या घटाने से शुरुआत न करें।
पूरी प्रक्रिया से शुरुआत करें।
हमें अपने चिपकने वाले पदार्थ का प्रकार, सब्सट्रेट, उत्पाद, स्प्रे की चौड़ाई, लाइन की गति और वर्तमान उत्पादन समस्या के बारे में बताएं। साइपु आपको उपयुक्त हॉट मेल्ट एडहेसिव स्प्रेइंग कॉन्फ़िगरेशन का मूल्यांकन करने और अधिक स्थिर बॉन्डिंग प्रक्रिया विकसित करने में मदद कर सकता है।
क्या आपको अपनी उत्पादन लाइन के लिए हॉट मेल्ट एडहेसिव सॉल्यूशन की आवश्यकता है?
अपनी अनुप्रयोग संबंधी आवश्यकताओं और उपकरण विन्यास पर चर्चा करने के लिए Saipu Electromechanical Device Co., Ltd. से संपर्क करें।
वेबसाइट: https://www.saipu-adhesivemachine.com/
चिपकने वाले पदार्थ की आपूर्ति से लेकर अंतिम छिड़काव तक, लक्ष्य सरल है: जहां जरूरत हो वहां अधिक चिपकने वाला पदार्थ, जहां जरूरत न हो वहां कम बर्बादी।